

اکستروژن فیلم دمشی چیست؟ بررسی کامل فرآیند تولید فیلم دمشی، تجهیزات، مواد اولیه و کاربردها
فیلمهای پلاستیکی یکی از مهمترین محصولات صنعت بستهبندی انعطافپذیر هستند و در تولید انواع لفاف، سلفون، کیسههای پلاستیکی، فیلمهای کششی، بستهبندی مواد غذایی، محصولات کشاورزی و بسیاری از محصولات صنعتی مورد استفاده قرار میگیرند. یکی از مهمترین روشهای تولید این محصولات، اکستروژن فیلم دمشی یا Blown Film Extrusion است.
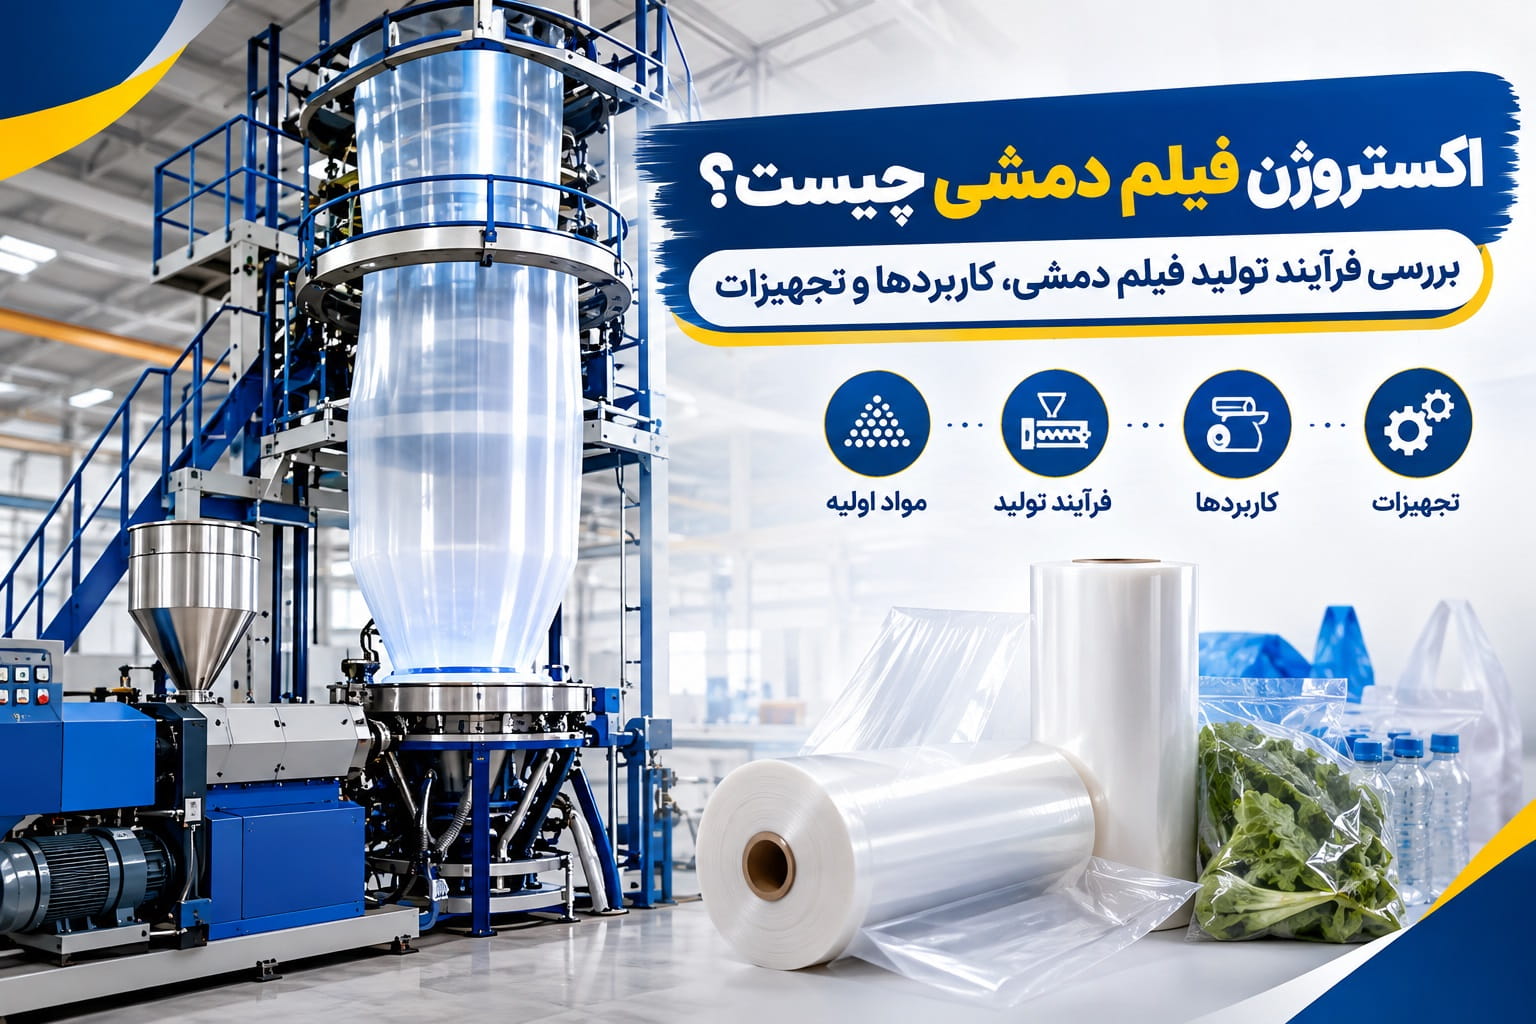
در این روش، مواد اولیه پلیمری پس از ورود به دستگاه اکسترودر، ذوب و همگن میشوند و سپس از یک قالب حلقوی خارج شده و به شکل یک لوله پلاستیکی در میآیند. ورود هوا به داخل این لوله باعث باز شدن آن و تشکیل حباب یا Bubble میشود. همزمان، جریان هوای خنککننده موجب کاهش دمای فیلم شده و پس از عبور حباب از بخشهای هدایتکننده و غلتکهای جمعکننده، فیلم به صورت رول تولید میشود.
فرآیند تولید فیلم دمشی تنها به تبدیل گرانول پلاستیک به یک لایه نازک محدود نیست. عواملی مانند نوع پلیمر، شاخص جریان مذاب، دمای اکسترودر، سرعت ماردون، فشار مذاب، نسبت دمش، سرعت کشش، ارتفاع خط انجماد، شدت خنککاری و شرایط رولپیچی، همگی روی کیفیت نهایی محصول تأثیر دارند.
در ادامه بررسی میکنیم که فیلم دمشی چیست، اکستروژن فیلم دمشی چگونه انجام میشود، چه موادی برای تولید آن مناسب هستند، تجهیزات خط تولید چه وظیفهای دارند، تفاوت فیلم دمشی با فیلم کست چیست و برای تولید یک فیلم باکیفیت باید چه پارامترهایی کنترل شوند.
فیلم دمشی چیست؟
فیلم دمشی نوعی فیلم پلاستیکی است که از طریق فرآیند اکستروژن و دمش یک لوله مذاب پلیمری تولید میشود. برخلاف برخی روشهای تولید فیلم که پلیمر مذاب مستقیماً روی سطح خنککننده پهن میشود، در فرآیند دمشی، ماده مذاب از یک قالب حلقوی خارج شده و با استفاده از فشار هوا به سمت بیرون کشیده میشود.
در نتیجه، یک حباب پلاستیکی تشکیل میشود که پس از خنک شدن، توسط قاب جمعکننده و غلتکهای نایپ یا Nip Roll تخت شده و به شکل رول فیلم درمیآید.
فیلم دمشی میتواند تکلایه یا چندلایه باشد. در ساختارهای چندلایه، چند اکسترودر به صورت همزمان مواد مختلف را ذوب کرده و مذابها را به یک قالب چندلایه منتقل میکنند. به این ترتیب میتوان فیلمی تولید کرد که هر لایه ویژگی مشخصی مانند استحکام، قابلیت دوخت حرارتی، شفافیت، چسبندگی، مقاومت در برابر سوراخشدن یا خاصیت سدکنندگی داشته باشد.
از فیلمهای دمشی تولیدشده با پلیاتیلن میتوان در تولید کیسه، لفاف بستهبندی، فیلم کششی، فیلمهای صنعتی و فیلمهای کشاورزی استفاده کرد. نوع پلیمر و فرمولاسیون انتخابشده باید متناسب با کاربرد نهایی محصول باشد.
اکستروژن فیلم دمشی چگونه انجام میشود؟
اکستروژن فیلم دمشی یک فرآیند پیوسته است که در آن چند مرحله به صورت پشت سر هم انجام میشوند. مسیر کلی تولید را میتوان به شکل زیر خلاصه کرد:
گرانول → تغذیه → ذوب و اختلاط → فیلتراسیون → قالب حلقوی → تشکیل حباب → خنککاری → جمعکردن حباب → کشش → رولپیچی
در ابتدای فرآیند، مواد اولیه به قیف دستگاه وارد میشوند. ماردون اکسترودر مواد را به سمت جلو انتقال داده و با کمک گرما و برش مکانیکی، پلیمر را ذوب میکند. مذاب یکنواخت سپس از فیلتر و در صورت وجود، تعویضکننده توری عبور کرده و وارد قالب حلقوی میشود.
مذاب پس از خروج از قالب به صورت یک لوله نازک از دستگاه خارج میشود. هوا از بخش مرکزی قالب وارد لوله شده و آن را متورم میکند. همزمان، سیستم خنککننده هوای سرد را در اطراف حباب جریان میدهد.
حباب در مسیر حرکت به سمت بالا به تدریج سرد و جامد میشود. سپس از میان قاب جمعکننده عبور کرده و توسط غلتکهای نایپ تخت میشود. در نهایت فیلم تختشده از بخشهای راهنما عبور کرده و روی رول جمع میشود.
در یک خط تولید حرفهای، کنترل ضخامت، عرض، سرعت کشش و تنش رول اهمیت بسیار زیادی دارد.
مراحل اصلی تولید فیلم دمشی
۱. آمادهسازی مواد اولیه
اولین مرحله، آمادهسازی مواد اولیه است. بسته به محصول مورد نظر میتوان از LDPE، LLDPE، HDPE، mLLDPE و برخی پلیمرهای دیگر استفاده کرد.
مواد اولیه ممکن است به صورت یک پلیمر خالص یا ترکیبی از چند گرید مختلف مورد استفاده قرار گیرند. همچنین افزودنیهایی مانند مستربچ رنگی، آنتیبلوک، اسلیپ، آنتیاستاتیک، پایدارکننده و سایر افزودنیهای عملکردی میتوانند به فرمول اضافه شوند.
کیفیت مواد اولیه مستقیماً روی پایداری حباب، شفافیت، استحکام، قابلیت دوخت و ظاهر فیلم تأثیر دارد.
۲. تغذیه اکسترودر
مواد توسط سیستم تغذیه وارد قیف اکسترودر میشوند. در خطوط مدرن، استفاده از دوزینگ دقیق برای کنترل نسبت مواد اهمیت زیادی دارد.
اگر نسبت ترکیبات به درستی کنترل نشود، خواص فیلم از رول به رول یا حتی در طول یک رول تغییر خواهد کرد. بنابراین در تولید صنعتی فیلم دمشی، یکنواختی تغذیه یکی از عوامل مهم کنترل کیفیت محسوب میشود.
۳. ذوب و پلاستیکسازی
داخل اکسترودر، ماردون مواد را منتقل کرده و با ترکیبی از گرمایش و انرژی برشی، پلیمر را به مذاب تبدیل میکند.
دمای هر ناحیه از سیلندر باید متناسب با نوع پلیمر تعیین شود. دمای بیش از حد ممکن است باعث تخریب حرارتی، تغییر رنگ یا ایجاد ژل شود و دمای پایین نیز میتواند موجب ذوب ناقص، ناپایداری فشار و اختلاط ضعیف شود.
۴. فیلتراسیون مذاب
پس از ذوب شدن پلیمر، مذاب از سیستم فیلتر عبور میکند. هدف این مرحله حذف ذرات خارجی، آلودگیها و ناخالصیهایی است که میتوانند باعث پارگی فیلم یا ایجاد نقاط معیوب شوند.
در خطوط صنعتی، استفاده از تعویضکننده توری امکان تعویض فیلتر را با توقف کمتر خط فراهم میکند.
۵. عبور مذاب از قالب حلقوی
یکی از مهمترین اجزای خط اکستروژن فیلم دمشی، قالب حلقوی یا Annular Die است. مذاب از مسیر داخلی قالب عبور کرده و به صورت یک لوله نازک خارج میشود.
طراحی قالب باید توزیع یکنواخت مذاب را در محیط دایره تضمین کند. کوچکترین اختلاف در توزیع جریان میتواند به تغییر ضخامت در اطراف حباب منجر شود.
۶. تشکیل حباب
پس از خروج مذاب از قالب، هوای داخلی باعث باز شدن لوله میشود. این بخش همان مرحلهای است که اصطلاح «دمشی» از آن گرفته شده است.
حباب باید پایدار باشد و شکل آن در طول تولید دچار نوسان شدید نشود. ناپایداری حباب میتواند باعث تغییر عرض، ضخامت و کیفیت سطح فیلم شود.
۷. خنککاری حباب
حلقه هوای خنککننده یا Air Ring در اطراف قالب قرار دارد و جریان هوا را به سطح خارجی حباب هدایت میکند.
سرعت و توزیع هوا باید یکنواخت باشد. خنککاری نامتعادل در یک سمت حباب میتواند موجب تغییر شکل حباب و اختلاف ضخامت شود.
در برخی خطوط پیشرفته، سیستم خنککاری داخلی حباب یا IBC نیز مورد استفاده قرار میگیرد. این سیستم میتواند ظرفیت تولید و کنترل شرایط حباب را بهبود دهد.
۸. عبور از قاب جمعکننده
پس از سرد شدن، حباب از مجموعهای از صفحات و رولهای جمعکننده عبور میکند. این قسمت حباب دایرهای را به ساختار تخت تبدیل میکند.
تنظیم صحیح قاب جمعکننده برای جلوگیری از چروک، تاخوردگی و ایجاد تنش نامناسب اهمیت دارد.
۹. نایپ و کشش فیلم
غلتکهای نایپ وظیفه کشیدن و تخت کردن فیلم را بر عهده دارند. سرعت این غلتکها یکی از عوامل مهم در تعیین ضخامت نهایی و جهتگیری مولکولی فیلم است.
سرعت بالاتر کشش میتواند بر ضخامت، جهتگیری و خواص مکانیکی محصول اثر بگذارد.
۱۰. رولپیچی
در انتهای خط، فیلم توسط دستگاه وندر یا رولپیچ جمع میشود. رول باید با تنش مناسب پیچیده شود.
تنش بیش از حد ممکن است باعث تغییر شکل رول، چسبندگی لایهها یا ایجاد مشکلاتی در فرآیند چاپ و لمینیت شود. تنش کم نیز میتواند رول شل و نامنظم ایجاد کند.
مواد اولیه مورد استفاده در اکستروژن فیلم دمشی
انتخاب مواد اولیه یکی از مهمترین تصمیمها در تولید فیلم پلاستیکی است. پلیمرهای مختلف رفتار متفاوتی در فرآیند دمش دارند و محصول نهایی نیز ویژگیهای متفاوتی خواهد داشت.
پلیاتیلن سبک LDPE
LDPE به دلیل شاخهدار بودن ساختار مولکولی، فرآیندپذیری مناسب و استحکام مذاب مطلوب، یکی از مواد رایج در فیلم دمشی است.
فیلمهای تولیدشده با LDPE معمولاً انعطافپذیری خوبی دارند و برای برخی بستهبندیها، کیسهها و لفافهای پلاستیکی استفاده میشوند.
پلیاتیلن خطی سبک LLDPE
LLDPE به دلیل استحکام کششی، مقاومت مناسب در برابر پارگی و سوراخشدن و قابلیت دوخت حرارتی، مادهای مهم در تولید فیلمهای بستهبندی محسوب میشود.
در بسیاری از کاربردها، LLDPE با LDPE ترکیب میشود تا تعادلی میان فرآیندپذیری، استحکام و عملکرد نهایی ایجاد شود.
پلیاتیلن سنگین HDPE
HDPE ساختار خطیتر و چگالی بالاتری نسبت به LDPE دارد و معمولاً فیلمی با سختی بیشتر تولید میکند.
از فیلم HDPE میتوان در تولید برخی کیسهها، فیلمهای بستهبندی و محصولات صنعتی استفاده کرد.
مطالعات انجامشده روی فیلمهای PE نشان میدهند که نوع پلیمر و شرایط فرآیند میتوانند روی جهتگیری مولکولی و نسبت خواص مکانیکی در جهت ماشین و عرضی اثر قابل توجهی داشته باشند.
پلیاتیلن متالوسن mLLDPE
mLLDPE در ساخت فیلمهای با عملکرد بالا کاربرد دارد و میتواند به بهبود استحکام، مقاومت سوراخشدن و عملکرد دوخت کمک کند.
این نوع پلیمر به ویژه در ساختارهای چندلایه و فیلمهای بستهبندی پیشرفته مورد توجه قرار دارد.
جدول مقایسه مواد اولیه رایج فیلم دمشی
| ماده | ویژگی اصلی | کاربردهای رایج |
|---|---|---|
| LDPE | انعطافپذیری و فرآیندپذیری مناسب | کیسه، لفاف، فیلم عمومی |
| LLDPE | استحکام و مقاومت پارگی | بستهبندی، فیلم کششی، فیلم صنعتی |
| HDPE | سختی و مقاومت مناسب | کیسه، بستهبندی، فیلم صنعتی |
| mLLDPE | عملکرد مکانیکی و دوخت مناسب | فیلمهای چندلایه و بستهبندی پیشرفته |
| ترکیب LDPE/LLDPE | تعادل فرآیندپذیری و استحکام | انواع لفاف و فیلم بستهبندی |
نسبت دمش یا Blow-Up Ratio چیست؟
یکی از پارامترهای مهم در اکستروژن فیلم دمشی، نسبت دمش یا BUR است.
نسبت دمش به صورت نسبت قطر حباب به قطر قالب تعریف میشود. برای مثال اگر قطر حباب نهایی دو برابر قطر قالب باشد، نسبت دمش برابر با 2 خواهد بود.
BUR روی جهتگیری عرضی فیلم، ضخامت و خواص مکانیکی اثر دارد. افزایش یا کاهش این پارامتر باید با توجه به نوع پلیمر، ضخامت هدف و کاربرد نهایی انجام شود.
در فرآیند فیلم دمشی، نسبت دمش معمولاً در محدودهای حدود 2 تا 4 برابر قطر قالب قرار میگیرد، هرچند مقدار مناسب به مواد و طراحی خط بستگی دارد.
نسبت کشش یا Take-Up Ratio چیست؟
Take-Up Ratio یا TUR ارتباط میان سرعت کشش فیلم و سرعت خروج مذاب از قالب را بیان میکند.
افزایش سرعت کشش معمولاً باعث کاهش ضخامت فیلم میشود. با این حال، تأثیر آن فقط به ضخامت محدود نیست و میتواند بر جهتگیری مولکولی و خواص مکانیکی نیز اثر بگذارد.
به همین دلیل تنظیم TUR باید همراه با کنترل BUR، دمای مذاب، خنککاری و نرخ خروجی انجام شود.
مطالعات صنعتی نشان دادهاند که پارامترهایی مانند BUR، TUR، نسبت کاهش ضخامت و ارتفاع خط انجماد میتوانند با خواص کششی و ضربهای فیلم ارتباط داشته باشند.
خط انجماد یا Frost Line چیست؟
در زمان خروج فیلم از قالب، پلیمر هنوز مذاب و نرم است. با حرکت حباب به سمت بالا و تماس با هوای خنککننده، دمای آن کاهش مییابد تا جایی که فیلم از حالت مذاب به حالت جامد یا نیمهجامد تبدیل میشود.
مرز قابل مشاهده این ناحیه را Frost Line مینامند.
ارتفاع خط انجماد یکی از شاخصهای مهم فرآیند است. تغییر آن میتواند نشاندهنده تغییر در سرعت خنککاری، دمای مذاب یا شرایط تولید باشد.
کنترل Frost Line برای ایجاد شرایط پایدار در تولید اهمیت زیادی دارد.
جهت ماشین و جهت عرضی فیلم
فیلم دمشی دارای دو جهت اصلی است:
جهت ماشین یا MD: جهتی که فیلم در مسیر حرکت دستگاه و رولپیچی کشیده میشود.
جهت عرضی یا TD: جهتی که عمود بر جهت حرکت فیلم قرار دارد.
از آنجا که فیلم در فرآیند تولید هم در جهت طولی و هم در جهت عرضی کشیده میشود، ساختار و خواص آن میتواند در این دو جهت متفاوت باشد.
این پدیده که به ناهمسانگردی یا Anisotropy مربوط میشود، در انتخاب فیلم برای کاربردهای مختلف اهمیت دارد. پژوهشها نیز ارتباط میان شرایط فرآیند، جهتگیری ساختاری و خواص مکانیکی فیلمهای PE را تأیید کردهاند.
تجهیزات اصلی خط تولید فیلم دمشی
یک خط کامل اکستروژن فیلم دمشی معمولاً از اجزای متعددی تشکیل میشود.
اکسترودر
اکسترودر وظیفه انتقال، ذوب و اختلاط مواد را بر عهده دارد. طراحی ماردون، طول ماردون، نسبت L/D، توان موتور و سیستم کنترل دما از عوامل مهم عملکرد اکسترودر هستند.
ماردون
ماردون مهمترین بخش داخلی اکسترودر است. هندسه آن بر ظرفیت، اختلاط، فشار و کیفیت مذاب تأثیر میگذارد.
فیلتر مذاب
فیلتر برای حذف ناخالصیها و ذرات خارجی از جریان مذاب استفاده میشود.
قالب حلقوی
قالب حلقوی مذاب را به شکل لوله خارج میکند. یکنواختی شکاف قالب نقش مهمی در یکنواختی ضخامت دارد.
سیستم Air Ring
Air Ring هوای خنککننده را به حباب میرساند. طراحی و تنظیم صحیح آن برای پایداری حباب ضروری است.
سیستم IBC
در خطوط مجهز به Internal Bubble Cooling، هوای داخل حباب نیز برای کنترل دمای فیلم و پایداری آن مدیریت میشود.
قاب جمعکننده
Collapsing Frame حباب را به شکل تخت تبدیل میکند.
Nip Roll
غلتکهای نایپ فیلم را میکشند و پس از تخت شدن، مسیر آن را به سمت پایین و بخش رولپیچی هدایت میکنند.
وندر
Winder فیلم تولیدشده را با تنش کنترلشده روی رول جمع میکند.
پارامترهای مهم در تولید فیلم دمشی
کیفیت فیلم تنها به ماشینآلات وابسته نیست. تنظیم دقیق پارامترهای فرآیند اهمیت بسیار زیادی دارد.
| پارامتر | تأثیر اصلی |
|---|---|
| دمای مذاب | ویسکوزیته و پایداری فرآیند |
| سرعت ماردون | نرخ تولید و اختلاط |
| فشار مذاب | پایداری جریان |
| BUR | جهتگیری عرضی و ابعاد حباب |
| TUR | ضخامت و جهتگیری طولی |
| سرعت خنککاری | Frost Line و پایداری حباب |
| ارتفاع خط انجماد | شرایط تبلور و ساختار |
| سرعت Nip | ضخامت و کشش |
| تنش رولپیچی | کیفیت رول نهایی |
| فرمولاسیون | خواص فیزیکی و مکانیکی |
کنترل ضخامت فیلم دمشی
ضخامت یکی از مهمترین مشخصات فنی فیلم پلاستیکی است.
اگر ضخامت در نقاط مختلف فیلم یکسان نباشد، محصول ممکن است در برخی قسمتها ضعیفتر شده یا هنگام چاپ، لمینیت، دوخت و بستهبندی مشکل ایجاد کند.
تغییرات ضخامت میتواند ناشی از مواردی مانند توزیع نامناسب مذاب، تنظیم نادرست قالب، نوسان حباب، خنککاری نامتوازن یا تغییر سرعت کشش باشد.
در خطوط پیشرفته، سیستمهای اندازهگیری آنلاین ضخامت میتوانند اطلاعات لحظهای از پروفایل فیلم ارائه دهند.
مشکلات رایج در تولید فیلم دمشی
ناپایداری حباب
یکی از مشکلات مهم، حرکت رفت و برگشتی یا تغییر قطر حباب است. این مشکل ممکن است به دلیل تنظیم نامناسب Air Ring، سرعت زیاد خط، شرایط نامناسب مذاب یا انتخاب نامناسب مواد رخ دهد.
تغییر ضخامت
اگر ضخامت فیلم در عرض آن تغییر زیادی داشته باشد، محصول از نظر کیفیت قابل قبول نخواهد بود.
تنظیم قالب، کنترل دما، بررسی جریان مذاب و اصلاح شرایط خنککاری از اقدامات اولیه برای رفع این مشکل هستند.
پارگی حباب
پارگی حباب ممکن است در اثر وجود آلودگی، ژل، ناخالصی، ضخامت بسیار کم، دمای نامناسب یا نوسان شدید فرآیند رخ دهد.
ایجاد ژل
Gel یکی از عیوب شناختهشده در فیلمهای پلاستیکی است و میتواند به صورت نقاط کوچک و سخت روی فیلم ظاهر شود.
مواد اولیه آلوده، تخریب حرارتی، اختلاط نامناسب یا باقیماندن پلیمر در بخشهایی از دستگاه میتوانند از عوامل ایجاد ژل باشند.
چروک
چروک ممکن است هنگام جمعکردن حباب یا رولپیچی ایجاد شود. تنظیم قاب جمعکننده، رولهای راهنما و تنش وندر میتواند به کاهش این مشکل کمک کند.
Blocking
Blocking به چسبیدن لایههای فیلم به یکدیگر گفته میشود. انتخاب افزودنی مناسب، کنترل شرایط خنککاری و فرمولاسیون صحیح میتواند در کنترل این مشکل مؤثر باشد.
افزودنیهای مورد استفاده در فیلم دمشی
برای ایجاد ویژگیهای خاص، تولیدکنندگان میتوانند از افزودنیهای مختلف استفاده کنند.
افزودنی Slip
افزودنیهای اسلیپ اصطکاک سطحی فیلم را کاهش میدهند و حرکت فیلم را در ماشینآلات بستهبندی آسانتر میکنند.
آنتیبلوک
افزودنیهای آنتیبلوک برای کاهش چسبندگی دو سطح فیلم به یکدیگر استفاده میشوند.
مستربچ رنگی
برای تولید فیلمهای رنگی، مستربچ رنگی با پلیمر پایه مخلوط میشود.
آنتیاستاتیک
در برخی کاربردها کاهش تجمع الکتریسیته ساکن اهمیت دارد. در چنین مواردی از افزودنیهای آنتیاستاتیک استفاده میشود.
افزودنیهای پایدارکننده
برخی افزودنیها برای افزایش پایداری فیلم در برابر شرایط محیطی یا حرارتی به فرمولاسیون اضافه میشوند.
انتخاب افزودنی باید بر اساس پلیمر پایه، کاربرد محصول، ضخامت فیلم و شرایط فرآیند انجام شود.
فیلم دمشی تکلایه و چندلایه
فیلم تکلایه از یک ترکیب پلیمری اصلی تولید میشود. این ساختار برای بسیاری از کاربردهای عمومی مناسب است و هزینه تولید سادهتری دارد.
در مقابل، فیلم چندلایه از چند لایه مختلف تشکیل میشود. هر لایه میتواند وظیفه خاصی داشته باشد.
برای مثال یک ساختار چندلایه ممکن است یک لایه را برای استحکام، یک لایه را برای دوخت حرارتی و لایه دیگر را برای چاپپذیری یا ایجاد سد مناسب در نظر بگیرد.
استفاده از ساختار چندلایه به تولیدکننده اجازه میدهد خواص متفاوت را در یک فیلم واحد ترکیب کند.
کاربردهای فیلم دمشی در صنعت بستهبندی
فیلم دمشی کاربرد بسیار گستردهای در صنایع بستهبندی دارد.
تولید کیسه پلاستیکی
انواع کیسههای فروشگاهی، صنعتی، زباله و بستهبندی میتوانند با فیلم دمشی تولید شوند.
تولید لفاف بستهبندی
لفافهای انعطافپذیر برای بستهبندی محصولات غذایی، صنعتی و مصرفی یکی از بازارهای مهم فیلمهای پلاستیکی هستند.
تولید فیلم کششی
برخی فیلمهای کششی برای بستهبندی و تثبیت بار روی پالت تولید میشوند.
بستهبندی مواد غذایی
فیلمهای مناسب بستهبندی مواد غذایی باید ویژگیهایی مانند استحکام، قابلیت دوخت، کنترل نفوذ رطوبت و سازگاری با الزامات کاربرد را داشته باشند.
بستهبندی محصولات صنعتی
برای بستهبندی قطعات، مواد اولیه، محصولات صنعتی و کالاهای مختلف نیز از فیلمهای پلیاتیلنی استفاده میشود.
فیلم دمشی در تولید سلفون و لفاف
در بازار ایران واژه سلفون گاهی برای طیف وسیعی از فیلمهای شفاف بستهبندی به کار میرود، در حالی که از نظر فنی، همه این محصولات الزاماً سلفون واقعی نیستند.
در صنعت لفاف، فیلم پلاستیکی ممکن است پس از تولید تحت فرآیندهایی مانند چاپ، لمینیت، اسلیتر و دوخت قرار گیرد.
فیلم دمشی میتواند یکی از لایههای ساختار نهایی لفاف باشد و با توجه به نوع رزین و افزودنیها، ویژگیهای مورد نیاز بستهبندی را فراهم کند.
تفاوت اکستروژن فیلم دمشی و فیلم کست
در فرآیند Cast Film، پلیمر مذاب از قالب تخت خارج شده و روی سطح خنککننده قرار میگیرد. اما در Blown Film، مذاب از قالب حلقوی خارج شده و به شکل حباب درمیآید.
یکی از مزایای مهم فیلم دمشی امکان ایجاد جهتگیری در دو جهت طولی و عرضی است. در مقابل، فیلم کست معمولاً از نظر کنترل ضخامت و برخی ویژگیهای ظاهری میتواند مزایای خاص خود را داشته باشد.
| ویژگی | فیلم دمشی | فیلم کست |
|---|---|---|
| شکل قالب | حلقوی | تخت |
| تشکیل حباب | دارد | ندارد |
| خنککاری | عمدتاً هوایی | معمولاً تماس با سیستم خنککننده |
| جهتگیری | طولی و عرضی | عمدتاً جهتگیری متفاوت |
| کاربرد | کیسه، لفاف، فیلم صنعتی | بستهبندی، فیلم کششی و کاربردهای تخصصی |
| پیچیدگی خط | نسبتاً بالا | بسته به خط متفاوت |
مزایای اکستروژن فیلم دمشی
یکی از مهمترین مزایای این روش، انعطافپذیری بالای آن برای تولید فیلمهای مختلف است.
امکان استفاده از گریدهای مختلف پلیاتیلن، تولید فیلمهای تکلایه و چندلایه، امکان کنترل عرض و ضخامت و قابلیت تولید محصولات متنوع باعث شده اکستروژن فیلم دمشی در صنعت بستهبندی جایگاه مهمی داشته باشد.
همچنین با تغییر نسبت دمش، سرعت کشش و شرایط فرآیند میتوان خواص فیلم را برای کاربردهای مختلف تنظیم کرد.
معایب و محدودیتهای فیلم دمشی
در کنار مزایا، فرآیند فیلم دمشی محدودیتهایی نیز دارد.
کنترل حباب نیازمند تجربه و تنظیم دقیق است. تغییرات کوچک در شرایط تولید میتواند روی ضخامت و عرض فیلم تأثیر بگذارد.
خنککاری هوایی نیز ممکن است نسبت به روشهای تماس مستقیم، کنترل متفاوتی روی سرعت سردشدن ایجاد کند. همچنین برای دستیابی به محصول باکیفیت، تنظیم دقیق قالب، Air Ring، Nip و Winder ضروری است.
بنابراین کیفیت نهایی فیلم فقط به خرید یک دستگاه مناسب وابسته نیست و دانش فرآیندی، مواد اولیه مناسب و کنترل کیفیت نیز اهمیت زیادی دارند.
چگونه کیفیت فیلم دمشی را افزایش دهیم؟
برای افزایش کیفیت محصول، بهتر است فرآیند به صورت سیستماتیک کنترل شود.
نخست باید مواد اولیه پایدار و دارای مشخصات فنی مشخص انتخاب شوند. سپس نسبت مواد و افزودنیها باید با دقت کنترل شود.
دمای اکسترودر باید در محدوده مناسب تنظیم شود و فشار مذاب نباید نوسان زیادی داشته باشد.
قالب باید به صورت دورهای بررسی و تمیز شود. سیستم خنککننده نیز باید جریان هوای یکنواخت ایجاد کند.
در مرحله بعد، BUR و TUR باید با توجه به ضخامت و خواص هدف تنظیم شوند. سرعت Nip و شرایط رولپیچی نیز باید به صورت هماهنگ کنترل شوند.
در نهایت، کنترل کیفیت باید شامل بررسی ضخامت، عرض، ظاهر، استحکام کششی، ازدیاد طول، مقاومت پارگی، دوختپذیری و سایر ویژگیهای مورد نیاز مشتری باشد.
کنترل کیفیت فیلم دمشی
کنترل کیفیت باید از مواد اولیه شروع شود و تا رول نهایی ادامه پیدا کند.
مهمترین آزمونهای قابل استفاده شامل اندازهگیری ضخامت، بررسی وزن رول، آزمون کشش، ازدیاد طول، مقاومت پارگی، مقاومت ضربه، بررسی ضریب اصطکاک و ارزیابی کیفیت سطح است.
برای فیلمهایی که در بستهبندی استفاده میشوند، قابلیت دوخت حرارتی نیز اهمیت ویژهای دارد.
در فیلمهای چاپی، یکنواختی سطح و رفتار فیلم در دستگاه چاپ نیز باید بررسی شود.
تأثیر ضخامت بر عملکرد فیلم
کاهش ضخامت فیلم یکی از راهکارهای رایج برای کاهش مصرف مواد اولیه است، اما کاهش ضخامت نباید باعث افت عملکرد شود.
فیلمی که برای بستهبندی سنگین استفاده میشود به استحکام و مقاومت سوراخشدن بالاتری نیاز دارد، در حالی که برای برخی بستهبندیهای سبک میتوان از فیلم نازکتر استفاده کرد.
بنابراین ضخامت مناسب باید بر اساس کاربرد تعیین شود، نه صرفاً با هدف کاهش قیمت تمامشده.
نقش فرمولاسیون در قیمت و کیفیت
در صنعت فیلم پلاستیکی، قیمت محصول تنها به ضخامت وابسته نیست. نوع رزین، درصد مواد مختلف، افزودنیها، نرخ ضایعات، سرعت تولید، مصرف انرژی و میزان بهرهوری خط نیز روی قیمت نهایی اثر دارند.
استفاده از ترکیب مناسب LDPE، LLDPE یا HDPE میتواند به ایجاد تعادل بین هزینه و عملکرد کمک کند.
در تولید فیلمهای چندلایه نیز میتوان مواد گرانتر را فقط در لایهای استفاده کرد که بیشترین نقش عملکردی را دارد و سایر لایهها را با مواد اقتصادیتر تولید کرد.
انتخاب دستگاه مناسب اکستروژن فیلم دمشی
برای انتخاب خط تولید باید ابتدا محصول نهایی مشخص شود.
مواردی مانند عرض فیلم، ضخامت، تعداد لایهها، ظرفیت تولید، نوع پلیمر، نوع بستهبندی و سرعت مورد نیاز باید مشخص باشند.
برای تولید فیلمهای عمومی ممکن است یک خط تکلایه مناسب باشد، اما برای تولید لفافهای پیشرفته، ساختار چندلایه و سیستمهای کنترل دقیق اهمیت بیشتری پیدا میکنند.
همچنین وجود تجهیزات جانبی مانند دوزینگ، فیلتر مذاب، IBC، کنترل ضخامت آنلاین و سیستم وندر اتوماتیک میتواند بهرهوری خط را افزایش دهد.
چرا پایداری حباب اهمیت دارد؟
حباب قلب فرآیند تولید فیلم دمشی است. اگر Bubble پایدار نباشد، تمام مراحل بعدی نیز تحت تأثیر قرار میگیرند.
حرکت حباب میتواند موجب تغییر عرض و ضخامت شود. همچنین نوسان حباب باعث ایجاد تنشهای متفاوت در فیلم شده و ممکن است کیفیت رول نهایی را کاهش دهد.
برای رسیدن به حباب پایدار باید نوع مواد، دمای مذاب، فشار داخلی، BUR، سرعت خط و شرایط Air Ring به صورت هماهنگ تنظیم شوند.
نقش خنککاری در کیفیت فیلم
خنککاری نهتنها دمای فیلم را کاهش میدهد، بلکه بر سرعت تثبیت ساختار فیلم نیز اثر میگذارد.
اگر خنککاری بسیار ضعیف باشد، حباب ممکن است در ارتفاع بیشتری پایدار بماند و کنترل فرآیند دشوار شود. از طرف دیگر، تغییرات شدید و نامتقارن جریان هوا میتواند شکل حباب را مختل کند.
بنابراین هدف اصلی، ایجاد خنککاری یکنواخت و قابل کنترل است.
نقش سرعت تولید
افزایش سرعت تولید میتواند ظرفیت خط را بالا ببرد، اما افزایش سرعت بدون اصلاح سایر پارامترها ممکن است باعث کاهش کیفیت شود.
سرعت خط، نرخ خروجی اکسترودر، سرعت Nip، شرایط خنککاری و قابلیت پایدار نگه داشتن حباب باید با یکدیگر هماهنگ باشند.
در خطوط صنعتی، بهترین نقطه تولید الزاماً بالاترین سرعت ممکن نیست؛ بلکه نقطهای است که بیشترین تولید قابل قبول را با کمترین میزان ضایعات ایجاد کند.
جمعبندی
اکستروژن فیلم دمشی یکی از مهمترین فرآیندهای تولید فیلمهای پلاستیکی برای صنعت بستهبندی انعطافپذیر است. در این فرآیند، مواد پلیمری در اکسترودر ذوب شده و پس از عبور از قالب حلقوی به شکل لوله مذاب خارج میشوند. هوای داخلی این لوله را متورم کرده و حبابی تشکیل میدهد که پس از خنک شدن، توسط قاب جمعکننده و غلتکهای نایپ تخت شده و به رول فیلم تبدیل میشود.
نوع پلیمر، فرمولاسیون، طراحی قالب، دمای مذاب، نسبت دمش، نسبت کشش، سرعت خنککاری و شرایط رولپیچی همگی بر کیفیت فیلم نهایی اثر دارند.
LDPE، LLDPE و HDPE از مهمترین مواد اولیه مورد استفاده در تولید فیلم دمشی هستند و هرکدام ویژگیهای متفاوتی از نظر استحکام، انعطافپذیری، سختی، قابلیت دوخت و فرآیندپذیری دارند.
از فیلم دمشی میتوان برای تولید کیسه، لفاف، فیلم صنعتی، فیلم کششی و انواع بستهبندی استفاده کرد. در ساختارهای چندلایه نیز میتوان ویژگیهای چند ماده را در یک محصول ترکیب کرد.
در نهایت، موفقیت در تولید فیلم باکیفیت به ترکیبی از مواد اولیه مناسب، تجهیزات استاندارد، تنظیم دقیق فرآیند و کنترل کیفیت مستمر وابسته است. هرچه کنترل پارامترهایی مانند BUR، TUR، ضخامت، دمای مذاب و خنککاری دقیقتر باشد، امکان دستیابی به فیلمی یکنواخت، مقاوم و مناسب برای فرآیندهای چاپ، لمینیت و بستهبندی افزایش پیدا میکند.
سوالات متداول درباره اکستروژن فیلم دمشی
فیلم دمشی چیست؟
فیلم دمشی یک فیلم پلاستیکی است که با اکستروژن مواد پلیمری از قالب حلقوی و دمش هوای داخلی تولید میشود. لوله مذاب با فشار هوا متورم شده و پس از خنک شدن به شکل فیلم تخت و رول درمیآید.
اکستروژن فیلم دمشی چه موادی را میتواند فرآوری کند؟
LDPE، LLDPE، HDPE و برخی گریدهای تخصصی مانند mLLDPE از مواد متداول این فرآیند هستند. انتخاب ماده باید بر اساس کاربرد، ضخامت و خواص مورد نیاز محصول انجام شود.
مهمترین مزیت فیلم دمشی چیست؟
امکان تولید فیلمهای متنوع، ایجاد جهتگیری در دو جهت، امکان تولید ساختارهای چندلایه و انعطافپذیری بالا در فرمولاسیون از مزایای مهم این روش هستند.
BUR در تولید فیلم دمشی چیست؟
BUR یا Blow-Up Ratio نسبت قطر حباب نهایی به قطر قالب است و یکی از پارامترهای مهم برای کنترل ابعاد و جهتگیری فیلم محسوب میشود.
TUR چه تأثیری بر فیلم دارد؟
TUR یا نسبت کشش بر میزان کشیدهشدن فیلم در جهت ماشین اثر دارد و میتواند روی ضخامت و خواص مکانیکی فیلم تأثیر بگذارد.
چرا حباب فیلم دمشی ناپایدار میشود؟
ناپایداری ممکن است به دلیل تنظیم نامناسب Air Ring، شرایط نامناسب مذاب، انتخاب نادرست مواد، تغییر فشار داخلی، سرعت زیاد خط یا تنظیم نامناسب BUR و TUR ایجاد شود.
آیا فیلم دمشی برای بستهبندی مواد غذایی مناسب است؟
در صورت استفاده از مواد اولیه مناسب برای کاربرد مورد نظر و رعایت الزامات فنی و بهداشتی مربوطه، فیلمهای پلاستیکی تولیدشده با فرآیند دمشی میتوانند در ساخت برخی بستهبندیهای غذایی مورد استفاده قرار گیرند.
تفاوت فیلم دمشی و فیلم کست چیست؟
در فیلم دمشی، پلیمر از قالب حلقوی خارج و به صورت حباب متورم میشود، در حالی که در فیلم کست مذاب از قالب تخت خارج شده و روی سیستم خنککننده شکل میگیرد.
مهمترین عیوب فیلم دمشی کداماند؟
تغییر ضخامت، پارگی حباب، چروک، ژل، Blocking، نوسان عرض، خطوط سطحی و مشکلات رولپیچی از عیوب رایج هستند.
چگونه کیفیت فیلم دمشی افزایش پیدا میکند؟
انتخاب صحیح مواد اولیه، تنظیم دقیق دمای اکسترودر، کنترل فشار مذاب، ایجاد خنککاری یکنواخت، تثبیت حباب، تنظیم BUR و TUR و کنترل کیفیت مداوم از مهمترین عوامل افزایش کیفیت هستند.
آیا فیلم دمشی قابلیت چاپ دارد؟
بله. بسیاری از فیلمهای تولیدشده با فرآیند دمشی پس از آمادهسازی سطح مناسب میتوانند وارد فرآیند چاپ شوند. انتخاب پلیمر و عملیات سطحی باید با نوع چاپ و مرکب هماهنگ باشد.
آیا فیلم دمشی برای تولید لفاف چندلایه مناسب است؟
بله. اکستروژن دمشی چندلایه یکی از روشهای مهم تولید فیلمهای چندلایه است و امکان ترکیب لایههایی با خواص مختلف مانند استحکام، دوختپذیری و عملکرد سدکنندگی را فراهم میکند.
آیا افزایش سرعت تولید همیشه بهتر است؟
خیر. افزایش سرعت تنها زمانی مفید است که حباب، خنککاری، اکسترودر، قالب و رولپیچی بتوانند شرایط جدید را بدون افزایش ضایعات و افت کیفیت مدیریت کنند.
مهمترین عامل تعیینکننده کیفیت فیلم دمشی چیست؟
هیچ عامل واحدی کیفیت را تعیین نمیکند. کیفیت نتیجه هماهنگی مواد اولیه، طراحی تجهیزات، فرمولاسیون، شرایط فرآیند، خنککاری، کشش و کنترل کیفیت است.